


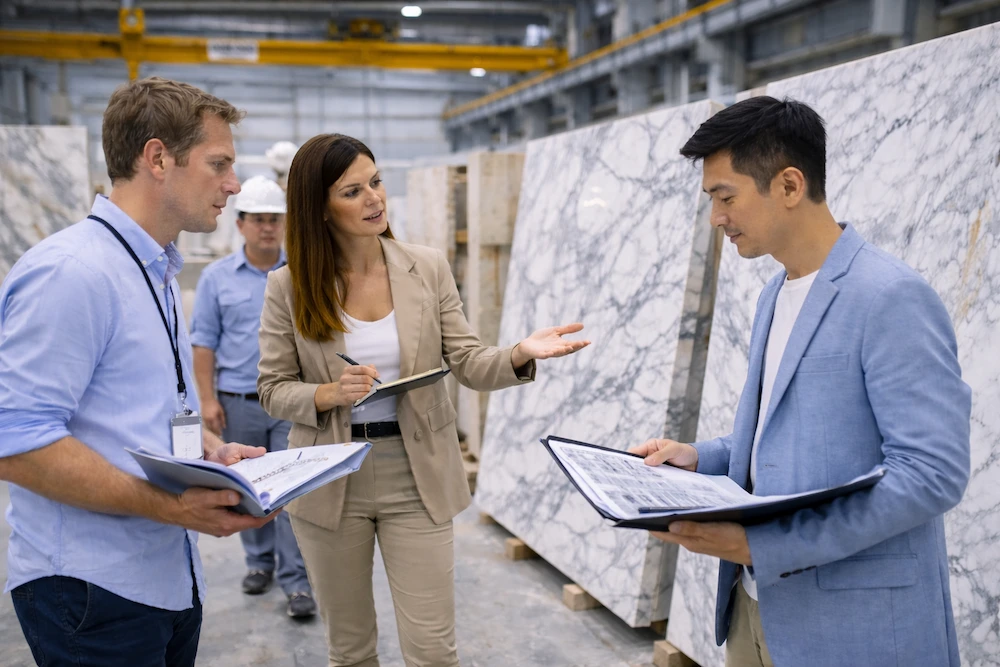
For internationale projektindkøb er en marmorfabrik ikke blot en materialeleverandør. Fabrikken bliver en produktionspartner, der direkte påvirker installationssekvensering, entreprenørkoordinering og overordnede leveringstidslinjer. Når en fabrik ikke kan holde toneintervallet stabilt på tværs af flere forsendelser, eller når stykker tilskåres i-størrelser ankommer uden for tolerancen, bliver webstedet værkstedet til korrektion. Disse korrektionsomkostninger vises sjældent i det oprindelige tilbud, men det dukker op senere som omarbejde, forsinkelse og uenighed.
Dette er grunden til, at erfarne købere ikke vælger leverandører baseret på showroompræsentation eller en enkelt perfekt prøve. De verificerer, om fabrikken har et gentageligt system: materialeplanlægning, sortering, fabrikationskontrol, inspektionsrutiner, pakningslogik og eksportdokumentation. En verificeret marmorfabrik er defineret ved dens evne til at gentage det samme resultat på tværs af flere partier under tidsplantryk, ikke af dens evne til at præsentere en premium-stand eller en poleret plade.
Denne artikel giver en komplet tjekliste for projektkøbere, der køber fra Kina. Den er designet til fabriksbesøg, post-fair verifikation og RFQ due diligence. Du kan bruge det til at score kandidatleverandører, anmode om de rigtige prøvesæt og forhindre de mest almindelige fejlscenarier: batchdrift efter den første container, tolerancefejl i fabrikerede stykker og eksportpakning, der forsinker installationen.
Hvorfor fabriksbekræftelse afgør projektets succes
Naturlig marmor har en iboende variation. Risikoen er ikke variationen i sig selv, men dårlig kontrol med variationen. Når en leverandør ikke reserverer blokke til dit projekt, kan fremtidige forsendelser komme fra forskellige kilder, hvilket fører til synlige skift i tone og åring. Dette bliver et problem på stedet, når materialer installeres side om side i åbne områder såsom lobbyer, vægvægge eller store badeværelser. Hvis toneintervaller ikke blev defineret tidligt, opstår "problemet" først efter den anden eller tredje forsendelse, når udskiftningen bliver dyr.
Tolerancekontrol er en anden-projektkritisk faktor. I udbud-til-størrelse er de dyreste problemer ofte usynlige på prøvestadiet. En prøve bekræfter udseendet, men det beviser ikke, at fabrikken kan holde dimensioner konsekvent på tværs af hundreder eller tusinder af stykker. Når stykker er uden for tolerance, skal installatører slibe, om-skære eller justere fugebredder. Dette bremser fremskridtet og kan reducere den tilsigtede designeffekt. En verificeret fabrik skal vise, hvordan tolerancer defineres, måles og håndhæves under produktionen.
Eksportberedskab er lige så vigtigt. Selv når stenkvaliteten er acceptabel, kan dårlig pakning og mærkning forstyrre installationssekvensen. Hvis kasser ikke er organiseret efter område, bruger entreprenører ekstra tid på at åbne flere kasser for at finde matchende stykker. Håndtering øger risikoen for brud. Forsinkelser i dokumentationen kan også påvirke toldbehandling og ankomstdato. Leverandørens eksportarbejdsgang er en del af det produkt, du køber, og det skal verificeres under fabriksevaluering.
Almindelige fabriksrisici i rigtige projekter
Projektfejl følger normalt genkendelige mønstre. Et almindeligt scenarie er, at den første forsendelse ser perfekt ud, fordi den er udvalgt blandt de bedste plader på lager, men efterfølgende forsendelser glider, fordi der ikke er nogen blokreservation eller batchplanlægning. Et andet scenario er, at fabrikerede stykker varierer i tykkelse eller størrelse, hvilket forårsager ujævne kanter eller tilpasningsproblemer på stedet. I begge tilfælde kan leverandøren hævde, at "prøven er godkendt", men godkendelse uden systemkontrol forhindrer ikke senere afvigelse.
Emballerings- og mærkningsproblemer skaber en anden form for risiko: installationsineffektivitet. Et projekthold kan modtage korrekt materiale, men kan ikke installere hurtigt, fordi kasser ikke er mærket efter zone eller rækkefølge. Pladsen ender med at sortere materiale under pres, hvilket øger håndteringsskader og sinker arbejdskraften. Købere bør antage, at pakkedisciplin er et signal om overordnet fabriksdisciplin. Hvis pakningen er tilfældig, er andre processer også ofte tilfældige.
Tjekliste Del 1: Blokforsyning og materialeplanlægning
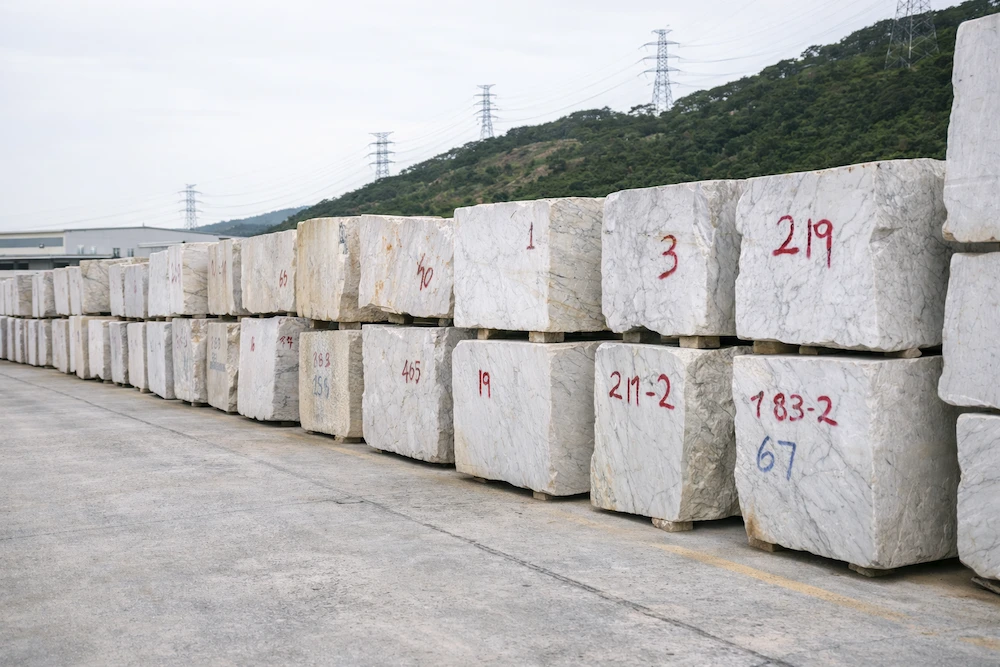
Batchstabilitet begynder på blokniveau. En verificeret fabrik skal demonstrere, hvordan den sikrer materialeforsyning til projekter, hvordan den planlægger allokering på tværs af forsendelser, og hvordan den forhindrer tonedrift. Købere bør evaluere blokindkøbsstabilitet, reservationslogik og klassificeringsdisciplin så tidligt som muligt, for når først fremstillingen starter, bliver det vanskeligt at rette batchproblemer uden omkostninger.
| Verifikationspunkt | Hvorfor det betyder noget | Bestå signal |
|---|---|---|
| Blok oprindelsesstabilitet | Reducerer toneskift på tværs af forsendelser | Langsigtet- stenbrudssamarbejde eller stabil blokkanal |
| Projektblokreservation | Beskytter fremtidig forsyning til trinvise leverancer | Dokumenteret tildeling og reservationsplan |
| Pladeklassificeringslogik | Skaber ensartede toneområder til godkendelse | Systematisk gruppering med sporbare etiketter |
Tjekliste Del 2: Matchning af produktionskapacitet og udstyr
Kapacitet handler ikke kun om, hvor stor en fabrik er. Det handler om, hvorvidt fabrikkens arbejdsgang matcher jeres projektkompleksitet. En leverandør, der er fremragende til at handle plader, har muligvis ikke den interne disciplin, der kræves for at skære pakker til-til-størrelse. En verificeret fabrik bør være i stand til at forklare, hvor stor en procentdel af dens forretning der er pladeforsyning kontra fremstilling, hvordan den planlægger projektproduktion, og hvordan den forhindrer flaskehalse i højsæsonen.
Spørg, hvilke processer der er i-huset, og hvilke der er outsourcet. Intern-kontrol betyder normalt højere konsistens, men outsourcing kan stadig fungere, hvis arbejdsgangen er stabil, og inspektionen er streng. Nøglen er gennemsigtighed. Hvis en leverandør ikke klart kan forklare, hvor skæring, kantskæring, polering og emballering udføres, kan du ikke pålideligt forudsige resultaterne. For projektforsyning er den vigtigste evne ikke "vi kan gøre det", men "vi kan gentage det."
Matching af udstyr betyder mest for komplekse projekter. CNC-, vandstråle- og profileringskapacitet påvirker, om detaljer kan udføres konsekvent. Købere bør også verificere kalibreringsrutiner og vedligeholdelsesplaner. Når maskiner ikke er kalibreret, afviger tolerancerne. Fabrikken bør vise, hvordan den styrer maskinens nøjagtighed over tid, især når der produceres store mængder af lignende dele.
Tjekliste Del 3: Tolerancekontrol for projekter, der skal skæres til-til-størrelse
Arbejde i-til-størrelse er det, hvor mange leverandører fejler. Selv små afvigelser kan samle sig på tværs af flere stykker og skabe installationsproblemer. En verificeret fabrik bør definere tolerancestandarder efter anvendelse: gulve, vægge, trappetrin, forfængelighedstoppe eller specielle detaljer. Købere bør bekræfte, hvilke tolerancer der er opnåelige, hvordan de måles, og hvordan uoverensstemmende stykker håndteres.
Se efter en gentagelig målerutine. Dette inkluderer måling af tykkelseskonsistens, længde- og breddenøjagtighed, firkantethed og kantrethed. Spørg, om fabrikken bruger målere, kalibere, lige kanter og dokumenterede inspektionsark. Hvis inspektion kun er afhængig af "visuel kontrol", er tolerancekontrollen svag. En moden fabrik bør også adskille inspektionsansvar fra produktionsansvar for at reducere skævhed.
Mærkning er en del af tolerancekontrol. Hvis stykkerne ikke er mærket korrekt, kan selv perfekt skåret materiale installeres forkert. En projektklar leverandør bruger tydelige, sporbare etiketter knyttet til tegninger, zoner og kassenumre. Målet er at levere materiale, som webstedsteamet kan installere med det samme uden om- at sortere.
Tjekliste Del 4: Kvalitetskontrolsystem og finishkonsistens
Kvalitetskontrol skal være mere end et endeligt kig på overfladen. En verificeret fabrik bør have kontrolpunkter gennem hele arbejdsgangen: indgående inspektion, -procesinspektion og afsluttende inspektion før pakning. Købere bør spørge, hvordan defekter klassificeres, og hvad der udløser omarbejde eller udskiftning. Klare defektkriterier indikerer et modent QC-system.
Finish konsistens er afgørende i marmor. Den samme sten kan se anderledes ud afhængigt af polering, harpiksbehandling og overfladebehandling. Købere bør kontrollere, om fabrikken standardiserer poleringstrin og måler glans eller overfladeensartethed. For finpudsede finish er konsistensen særligt udfordrende og bør testes på flere stykker, ikke én prøve.
QC er også et kommunikationsværktøj. En pålidelig leverandør kan levere inspektionsfotos, korte rapporter og godkendelseskontrolpunkter. Dette reducerer overraskelser. Hvis en leverandør ikke kan levere struktureret QC-bevis, bør du antage, at QC er inkonsekvent. For projekt sourcing er målet forudsigelig levering, ikke lejlighedsvis perfektion.

Tjekliste Del 5: Eksporter pakning, mærkning og dokumentation
Eksportudførelse påvirker projektplaner lige så meget som produktionen gør. Pakning skal beskytte stenen og understøtte installationslogikken. En verificeret fabrik bruger standardiserede kasser, hjørnebeskyttelse, anti-gnidseparation, fugtforholdsregler, hvor det er nødvendigt, og tydelig ekstern mærkning. For skåret-til-størrelse er pakning efter område eller zone et stærkt signal om, at leverandøren forstår projektleverance.
Købere bør bekræfte, om leverandøren leverer pakkebilleder for hver container. Fotooptagelser reducerer tvister og forbedrer gennemsigtigheden. Mærkning skal omfatte kassenummer, zone, stykkode og orientering, hvor det kræves. Leverandøren bør også vise, hvordan pakkelister er opbygget, og hvordan dokumentation er udarbejdet for at undgå toldforsinkelser.
Dokumentationsberedskab er ikke en mindre detalje. Forsinkede eller forkerte dokumenter kan forhindre en forsendelse i at klare til tiden. Spørg, hvor lang tid det tager at forberede et komplet dokumentsæt, hvordan data verificeres, og hvem der er ansvarlig. En projektklar leverandør har en forudsigelig dokumentarbejdsgang og en klar ejer til eksportkoordinering.
Tjekliste Del 6: Kommunikation, lydhørhed og problemløsning
I internationale projekter er kommunikationshastighed en del af produktionskapaciteten. En leverandør, der reagerer hurtigt med klar dokumentation, kan forhindre, at små problemer bliver tidsplanproblemer. Købere bør vurdere, hvordan leverandøren kommunikerer: om opdateringer er strukturerede, om fremskridt er dokumenteret, og om problemer løses med løsninger frem for undskyldninger.
Spørg, hvordan leverandøren håndterer uoverensstemmende materiale. En pålidelig fabrik har defineret omarbejdningskriterier, klare udskiftningstidslinjer og en proces til bekræftelse af korrigerende handlinger. Hvis leverandørens problemhåndtering er vag, øges risikoen for gentagne problemer. For projektkøbere er de bedste leverandører ikke dem, der hævder "ingen problemer", men dem, der kan løse problemer forudsigeligt, når de opstår.
Ofte stillede spørgsmål om Marble Factory Verification
Hvor lang tid tager en fuld fabriksrevision?
En fokuseret audit kan ofte gennemføres inden for en halv dag, hvis din tjekliste og spørgsmål er forberedt på forhånd.
Er showroomkvalitet en pålidelig indikator for produktionskapacitet?
Nej. Showrooms viser normalt udvalgt materiale. Produktionsevne er bevist af workflowkontrol, inspektionsrutiner og gentagelige resultater på tværs af batcher.
Hvad er det stærkeste tegn på en pålidelig projektleverandør?
Tydelige beviser for blokplanlægning, systematisk klassificering, tolerancekontrol og eksportpakningsdisciplin understøttet af dokumentation.
Kan handelsvirksomheder bestå denne tjekliste?
De kan kun bestå, hvis de giver fuld gennemsigtighed og stabil downstream-produktionskontrol med ensartede standarder på tværs af alle partnere.
Hvilket prøvesæt skal købere anmode om efter besøget?
Anmod om pakkebilleder, oversigter over QC-kontrolpunkter, prøveinspektionsposter, mærkningseksempler og en skabeloneksportdokumentstruktur.
Sådan: Reviderer en marmorfabrik på ét besøg
- Bekræft leverandørrolle og interne-processer
- Gennemgå blokindkøbs-, reservations- og karakterlogik
- Gå på produktionslinjen og bekræft, at udstyr matcher
- Tjek tolerancekontrolrutine med måleværktøjer og registreringer
- Gennemgå QC-kontrolpunkter og defekthåndteringskriterier
- Undersøg pakkemetode, etiketteringssystem og zonebaseret- pakkelogik
- Bekræft eksportdokumentationsarbejdsgang og forberedelseshastighed
- Bedømme fabriksindstillingerne, og definer næste-bekræftelseshandlinger